Hotline: 096 779 3398 Email: [email protected]
Có 359 mã hàng

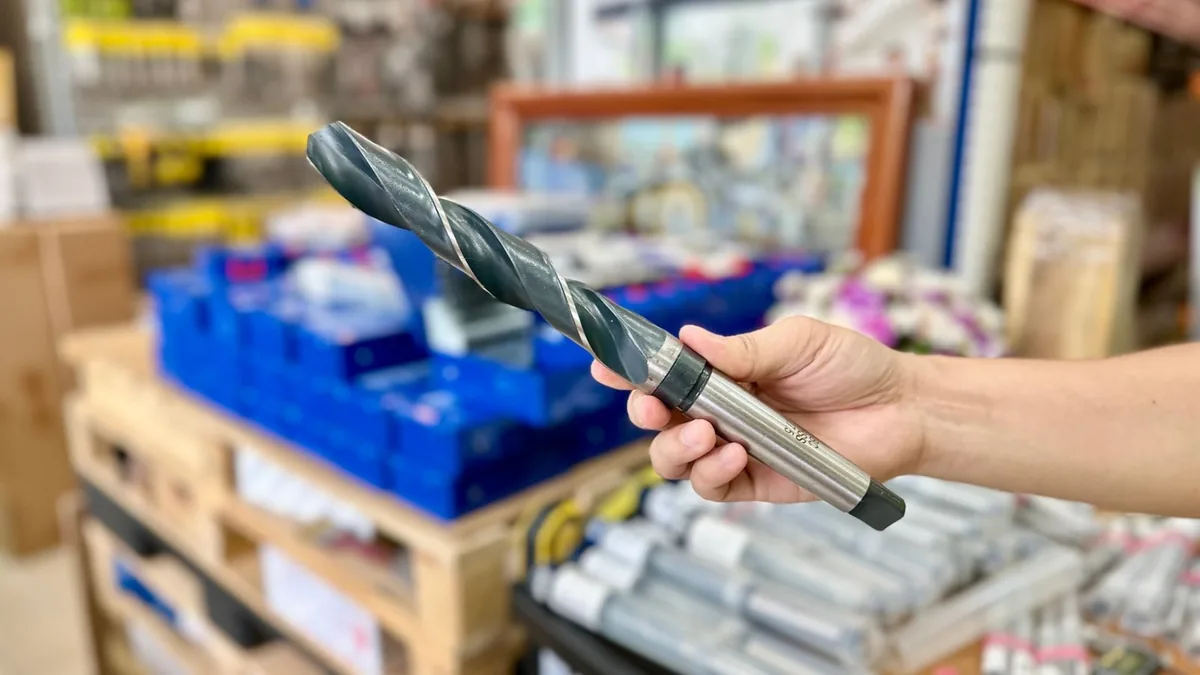
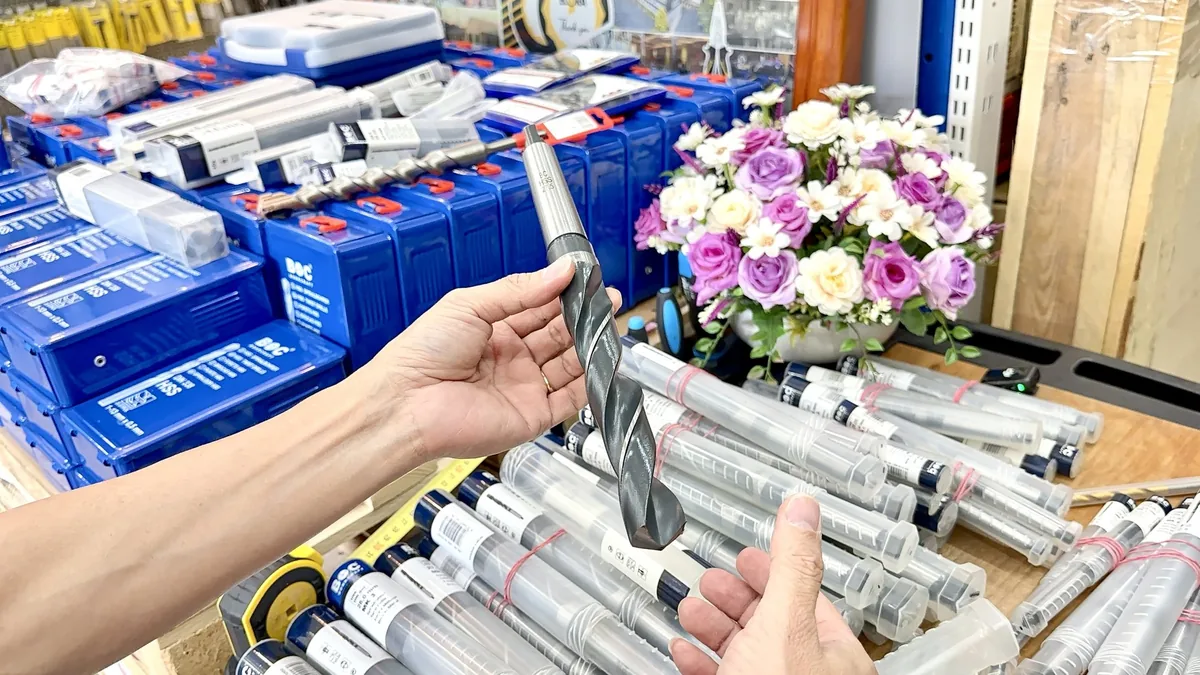
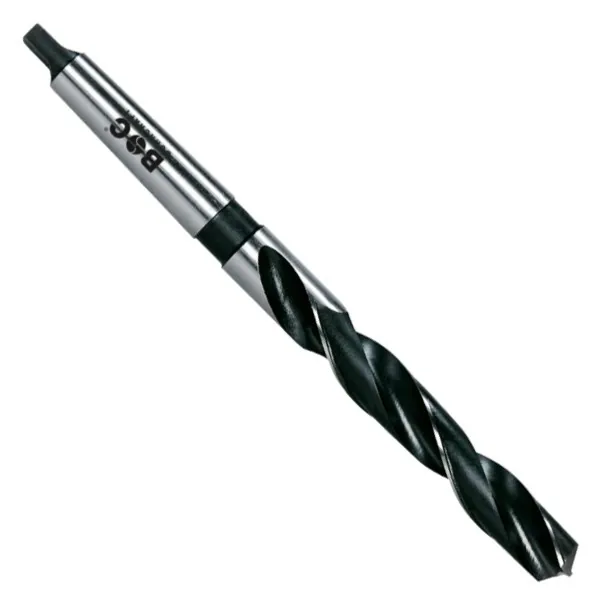
Mũi khoan chuôi côn

Hiển thị 1-6 25 lượt xem

Mũi khoan chuôi côn phục vụ gia công chính xác trên máy khoan đứng. Cũng dùng trên máy tiện công nghiệp. Nơi trục chính sử dụng hệ thống côn Morse. Chuôi côn truyền lực xoắn hiệu quả, giảm rung động và duy trì độ đồng tâm cao trong suốt quá trình khoan. Bohrcraft cung cấp dòng từ thép gió HSS theo DIN 345. Ngoài ra còn có hợp kim HSS-E Co 5% theo DIN 341. Dòng này đáp ứng khoan kim loại từ thép cacbon, thép hợp kim. Còn đáp ứng khoan gang và kim loại màu. Bộ Metal-Box 10 chi tiết bao phủ đường kính 14-30 mm. Nhờ đó xưởng cơ khí sẵn sàng cho nhiều kích cỡ lỗ. Không cần mua lẻ từng mũi. Các sản phẩm như 1450, 1451 và 1470 được phân phối chính hãng, bảo hành đầy đủ và xuất xứ rõ ràng từ nhà sản xuất Đức, cam kết chất lượng ổn định cho môi trường sản xuất chuyên nghiệp.

Kéo thả các thẻ sản phẩm để đổi thứ tự trong thư mục này. Thả tay là tự lưu ngay.

Mũi khoan chuôi côn và vai trò trong gia công kim loại

Mũi khoan chuôi côn đáp ứng nhu cầu khoan chính xác trên máy khoan đứng và máy tiện. Nhóm này phù hợp với thiết bị công nghiệp có trục chính theo hệ côn Morse. Phần chuôi côn truyền lực xoắn hiệu quả và giảm rung động khi cắt. Nhờ đó độ đồng tâm được duy trì trong suốt quá trình gia công lỗ.

Các mặt hàng trong nhóm gồm mũi khoan xoắn chế tạo từ hai loại vật liệu. Thứ nhất là thép gió HSS, thứ hai là hợp kim HSS-E Co 5%. Cả hai vật liệu đều có phiên bản theo DIN 345 và DIN 341. Người dùng chọn được mũi đơn lẻ hoặc bộ mũi khoan hoàn chỉnh theo nhu cầu xưởng.

Vật liệu chế tạo và tiêu chuẩn áp dụng

Vật liệu quyết định khả năng chịu nhiệt và phạm vi vật liệu gia công. Thép gió HSS mang lại độ cứng và khả năng chịu nhiệt tốt khi khoan kim loại. Hợp kim HSS-E Co 5% bổ sung cobalt để tăng độ bền nhiệt. Phiên bản cobalt cũng tăng khả năng cắt gọt trên vật liệu cứng hơn.

Chuẩn DIN 345 N quy định góc mũi, chiều dài xoắn và kích thước chuôi côn. Quy định này bảo đảm tính tương thích với các hệ thống máy phổ biến. Bên cạnh DIN 345, nhóm còn có phiên bản theo DIN 341. Hai chuẩn này cùng phục vụ khoan kim loại trên trục chính côn Morse.

Về mã hàng theo vật liệu, 1450 dùng thép gió HSS theo DIN 345. Mã 1470 thuộc dòng PROFI PLUS với hợp kim HSS-E Co 5% theo DIN 345 N. Hai lựa chọn này giúp xưởng phân tách công việc theo độ cứng vật liệu phôi cần khoan.

Phân loại theo chuẩn DIN và cách chế tạo

Trong nhóm mũi khoan chuôi côn, cách chế tạo rãnh xoắn cũng là tiêu chí phân loại. Công nghệ phay xoắn chính xác tạo rãnh thoát phoi mượt mà khi khoan sâu. Điều này kéo dài tuổi thọ mũi khoan và cải thiện chất lượng bề mặt lỗ. Người mua nên đối chiếu chuẩn DIN ghi trên mã hàng trước khi đặt.

Mã 1451 thuộc dòng mũi khoan xoắn DIN 345 N bằng HSS phay. Mã 1455 thuộc dòng PROFI PLUS theo DIN 341 N, cũng bằng HSS phay. Hai mã này khác nhau ở chuẩn DIN áp dụng, tương ứng với kích thước hình học riêng của từng chuẩn.

Bộ mũi khoan Metal-Box theo dải đường kính

Bộ mũi khoan Metal-Box phục vụ xưởng cơ khí cần sẵn nhiều cỡ lỗ khoan. Cách đóng bộ giúp tiết kiệm thời gian lựa chọn và tra cứu từng cỡ. Xưởng không phải mua lẻ từng mũi cho mỗi công việc phát sinh. Hai bộ trong nhóm đều gồm 10 chi tiết theo chuẩn HSS DIN 345 N.

Bộ 14501410001 ký hiệu MK10-1, bao phủ dải 14-23 mm. Bộ này gồm các cỡ 14, 15, 16, 17, 18, 19, 20, 21, 22 và 23 mm. Bước nhảy 1 mm liên tục phù hợp với công việc cần nhiều cỡ lỗ liền kề nhau.

Bộ 14501410002 ký hiệu MK10-2, bao phủ dải 14-30 mm. Bộ này gồm các cỡ 14, 16, 18, 20, 22, 24, 25, 26, 28 và 30 mm. Dải rộng hơn giúp xưởng xử lý cả lỗ cỡ lớn tới 30 mm mà không cần đặt thêm.

Vật liệu gia công và phạm vi ứng dụng

Nhóm mũi khoan chuôi côn phục vụ gia công nhiều loại kim loại thông dụng trong cơ khí. Phạm vi gồm thép cacbon, thép hợp kim, gang và kim loại màu. Các mặt hàng được phân loại theo đường kính từ 14 mm đến 30 mm. Dải này phù hợp với nhiều quy mô lỗ khoan trong sản xuất và sửa chữa.

Với thép hợp kim có độ cứng cao hơn, phiên bản HSS-E Co 5% đáp ứng tốt nhờ cobalt. Với thép cacbon và gang thông thường, dòng thép gió HSS đã đủ cho phần lớn công việc. Chọn đúng vật liệu mũi khoan giúp giảm chi phí trên mỗi lỗ gia công. Đồng thời hạn chế mài lại mũi quá sớm khi chạy sản lượng lớn.

Cách chọn theo máy và nhu cầu xưởng

Bước đầu tiên là xác định hệ côn Morse trên trục chính máy khoan hoặc máy tiện. Sau đó đối chiếu đường kính lỗ cần khoan với dải 14-30 mm của nhóm. Tiếp theo là chọn chuẩn DIN 345 hoặc DIN 341 theo hình học mũi mong muốn. Cuối bước là chọn vật liệu HSS hoặc HSS-E Co 5% theo phôi gia công.

Xưởng làm việc theo đơn hàng đa dạng nên cân nhắc bộ Metal-Box 10 chi tiết. Xưởng chỉ khoan vài cỡ cố định thì mua mũi đơn lẻ sẽ hợp lý hơn. Các mã đơn lẻ gồm 1450, 1451, 1455 và 1470 theo từng chuẩn riêng. Danh sách đường kính cụ thể của từng mã cần tra theo trang chi tiết.

Lưu ý khi sử dụng và bảo quản

Trước khi lắp, cần vệ sinh sạch lỗ côn trên trục chính và bề mặt chuôi côn. Bụi phoi bám lại làm giảm diện tích tiếp xúc và ảnh hưởng độ đồng tâm. Kết nối côn chắc chắn giúp truyền lực xoắn ổn định trong suốt hành trình khoan. Việc này cũng hạn chế rung động khi khoan lỗ đường kính lớn.

Trong quá trình cắt, nên bảo đảm phoi thoát liên tục qua rãnh xoắn. Rãnh bị nghẽn phoi làm tăng nhiệt và giảm chất lượng bề mặt lỗ. Sau khi dùng, lau sạch mũi khoan và cất lại đúng vị trí trong hộp Metal-Box. Cách bảo quản này giữ cho lưỡi cắt không va chạm với các mũi khác.

Bắt đầu chọn mũi khoan chuôi côn phù hợp

Xem chi tiết từng mã trong nhóm để đối chiếu chuẩn DIN, vật liệu và đường kính. Liên hệ để được tư vấn cấu hình phù hợp với máy và vật liệu phôi của xưởng.